北京3pe生产线批发,3pe生产线报价
2026-09-27 来自: 青岛华特防腐保温设备有限公司 浏览次数:4
青岛华特防腐保温设备有限公司为您介绍北京3pe生产线批发的相关信息,聚乙烯涂敷系统形成防腐层外层,采用高密度聚乙烯(HDPE),经挤出机加热至℃℃熔融,对于中小直径钢管采用挤出包覆工艺,通过环形模具直接形成管状聚乙烯层,对于大直径钢管则采用挤出缠绕工艺,将聚乙烯熔体挤成带状后以45°±5°角度螺旋缠绕,聚乙烯层厚度通常为8mm-0mm,特殊地段可达0mm以上。聚乙烯层的厚度根据管道的使用环境和设计要求确定,通常为8mm-0mm,对于穿越段等特殊地段,厚度可达到0mm以上。冷却系统位于聚乙烯涂敷系统之后,其作用是将涂敷完成3PE防腐层的钢管快速冷却至室温,使聚乙烯层和胶粘剂层充分固化定型,避免因缓慢冷却导致涂层出现翘曲、开裂或粘连等缺陷。冷却系统通常采用分段冷却方式,包括水冷段和风冷段。
北京3pe生产线批发,在3PE生产线的运行和维护过程中,需要注意以下几点原材料控制环氧粉末、胶粘剂、聚乙烯等原材料的质量直接影响防腐层性能,需严格按照标准进行进货检验,确保其各项指标符合要求;设备维护定期对生产线的关键设备(如挤出机、喷涂设备、加热装置、传动系统等)进行清洁、润滑、紧固和校准,及时更换易损件,确保设备运行稳定;环氧粉末(粒径40μmμm)经螺杆输送机送至环形喷枪,在60kVkV高压静电作用下带电并吸附到钢管表面,形成μmμm厚的涂层,随后在钢管余热和保温环境下熔融固化,附着力≥70MPa。胶粘剂涂敷系统作为连接环氧底层和聚乙烯外层的中间环节,采用单螺杆挤出机将改性聚乙烯(如EAA或EMAA)加热至℃℃熔融,通过环形模具挤涂在环氧涂层表面,形成μmμm厚的胶粘剂层,涂敷时环氧涂层表面温度保持在℃℃,以确保两层材料紧密结合。
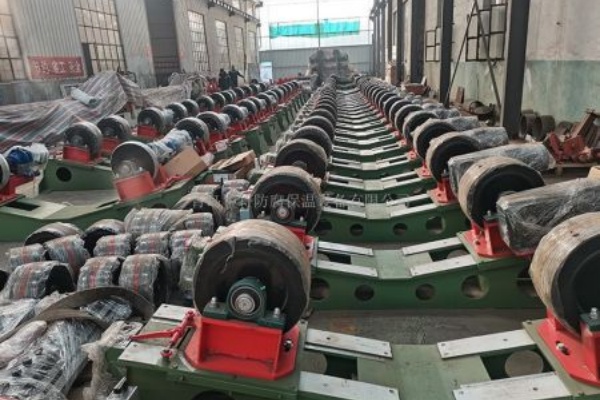
3pe生产线报价,预处理系统是保证3PE防腐层与钢管表面良好结合的关键环节,其主要作用是去除钢管表面的铁锈、氧化皮、油污、水分等杂质,并形成一定的表面粗糙度,为后续环氧粉末的涂敷和附着创造理想条件。预处理系统通常包括抛丸除锈机、粉尘回收装置和表面清理装置。抛丸除锈机是预处理的核心设备,其工作原理是通过高速旋转的叶轮(转速可达r/minr/min)将高硬度的钢丸(直径通常为8mm-0mm)以60m/sm/s的速度高速喷射到旋转的钢管表面,利用钢丸的冲击力和研磨作用去除铁锈和氧化皮,同时使钢管表面形成均匀的粗糙面。
驱动辊道由多组沿生产线长度方向布置的托辊组成,托辊表面通常采用橡胶或聚氨酯材料,以增加与钢管之间的摩擦力,避免打滑。伺服电机作为驱动源,通过减速器和链传动或齿轮传动带动托辊旋转,实现钢管的轴向输送和旋转运动,输送速度(线速度)通常可在5m/min-3m/min范围内调节,旋转速度根据钢管直径和涂敷工艺确定,以保证涂层的螺旋缠绕角度或环形涂敷的均匀性。加热温度根据环氧粉末的类型和涂敷工艺要求确定,通常控制在℃℃之间,温度过高会导致环氧粉末发生热降解,影响涂层性能,温度过低则会使环氧粉末熔融不充分,无法形成连续均匀的涂层。加热系统配备有高精度的红外测温仪和温度控制系统,能够实时监测钢管表面温度,并通过调节中频电源的输出功率实现温度的闭环控制,确保加热温度稳定在设定范围内。
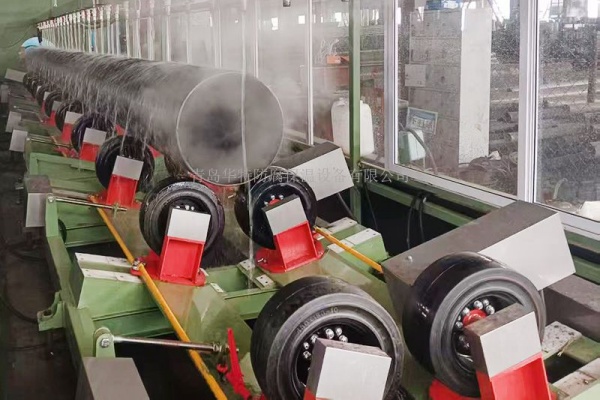
管道3PE防腐设备怎么样,传动系统贯穿全程,由多组驱动辊道组成,伺服电机通过减速器带动托辊,实现钢管m/min的轴向输送和同步旋转。采用多电机同步控制,确保速度一致,避免涂层划伤或褶皱,旋转速度根据管径调整,保证涂敷均匀性。控制系统以PLC为核心,集成触摸屏、传感器网络(温度、速度、厚度传感器等),可存储多组工艺配方。操作人员通过触摸屏设置参数,系统实时采集数据并闭环调节,响应时间≤ms。具备故障自诊断功能,可快速定位喷头堵塞、张力异常等题,并支持数据追溯与远程监控。
3PE设备报价,定心机构通过机械微调确保钢管中轴线与生产线一致,避免后续涂敷出现偏心。针对大直径钢管(如≥mm),配备液压辅助装置,降低上料难度,提升效率。预处理系统是保证防腐层附着力的关键,核心为抛丸除锈机。通过高速旋转的叶轮(转速r/min)将钢丸(直径mm)以m/s的速度喷射至旋转的钢管表面,利用冲击力去除铁锈、氧化皮,达到Sa5级除锈标准(表面无可见杂质,残留痕迹仅为点状色斑),同时形成μm的粗糙度。配套的脉冲布袋除尘器可回收95%以上的钢丸和粉尘,既环保又降低耗材成本。除锈后经毛刷辊和高压空气吹扫,清除残留碎屑,确保表面洁净。