河南三PE缠绕设备怎么样
2026-09-15 来自: 青岛华特防腐保温设备有限公司 浏览次数:2
青岛华特防腐保温设备有限公司带您一起了解河南三PE缠绕设备怎么样的信息,满足SY/T等标准;适应性强,可快速换型适应不同管径;环保性好,粉尘回收率高,无溶剂排放。日常维护需定期清洁设备、润滑部件、校准传感器,操作人员需经培训,确保设备稳定运行。随着技术发展,3PE生产线正迈向智能化,引入机器视觉检测缺陷、AI优化工艺;同时注重节能环保,采用电磁加热、余热回收,推动管道防腐技术持续进步,为基础设施安全提供坚实保障。传动系统采用多电机同步控制技术,通过控制系统确保各驱动辊道的速度保持一致,避免因速度差异导致钢管表面产生划痕或涂层出现拉伸、褶皱等缺陷。控制系统是3PE生产线的“大脑”,负责协调控制各个子系统的运行,实现生产过程的自动化、智能化和化。控制系统通常以可编程逻辑控制器PLC)为核心,配备触摸屏人机界面(HMI)、工业计算机、传感器网络和执行器等。
河南三PE缠绕设备怎么样,聚乙烯层的厚度根据管道的使用环境和设计要求确定,通常为8mm-0mm,对于穿越段等特殊地段,厚度可达到0mm以上。冷却系统位于聚乙烯涂敷系统之后,其作用是将涂敷完成3PE防腐层的钢管快速冷却至室温,使聚乙烯层和胶粘剂层充分固化定型,避免因缓慢冷却导致涂层出现翘曲、开裂或粘连等缺陷。冷却系统通常采用分段冷却方式,包括水冷段和风冷段。传动系统贯穿全程,由多组驱动辊道组成,伺服电机通过减速器带动托辊,实现钢管m/min的轴向输送和同步旋转。采用多电机同步控制,确保速度一致,避免涂层划伤或褶皱,旋转速度根据管径调整,保证涂敷均匀性。控制系统以PLC为核心,集成触摸屏、传感器网络(温度、速度、厚度传感器等),可存储多组工艺配方。操作人员通过触摸屏设置参数,系统实时采集数据并闭环调节,响应时间≤ms。具备故障自诊断功能,可快速定位喷头堵塞、张力异常等题,并支持数据追溯与远程监控。
三PE设备价格,筛分器可去除粉末中的结块和杂质,保证粉末的流动性。静电喷涂设备是环氧粉末涂敷的核心,其工作原理是通过高压静电发生器(电压通常为60kVkV)使环氧粉末带上负电荷,同时钢管作为正极,在静电力的作用下,带电的环氧粉末被吸附到钢管表面,这种喷涂方式具有涂敷效率高、涂层均匀性好、材料利用率高(可达90%以上)等优点。加热系统采用中频感应加热方式,利用电磁感应在钢管内部产生涡流使钢管自身发热,升温速率可达5℃/s℃/s,能将钢管表面温度控制在℃℃,为环氧粉末的涂敷和固化提供适宜条件,同时配备高精度红外测温仪和温度控制系统,确保加热温度稳定,轴向温差≤5℃,径向温差≤3℃。环氧粉末涂敷系统用于形成防腐层底层,由环氧粉末供应装置、静电喷涂设备和固化装置组成。
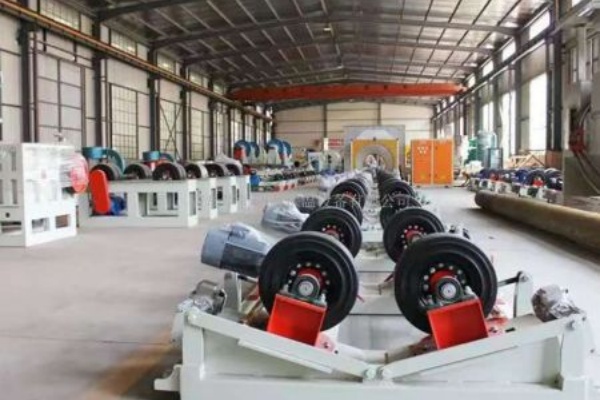
控制系统以可编程逻辑控制器(PLC)为核心,配备触摸屏人机界面、传感器网络和执行器,可实时采集温度、速度、厚度等关键参数,通过闭环控制实现各工艺参数的调节,具备数据记录与追溯功能,部分生产线还支持远程监控和诊断。下料与检测系统负责对完成涂敷的钢管进行质量检测和下线堆放,检测内容包括外观检查、厚度检测(偏差±5%以内)、漏点检测(采用高压电火花检漏仪)和附着力检测(剥离强度≥N/cm),合格钢管由下料辊道输送至成品堆放区。
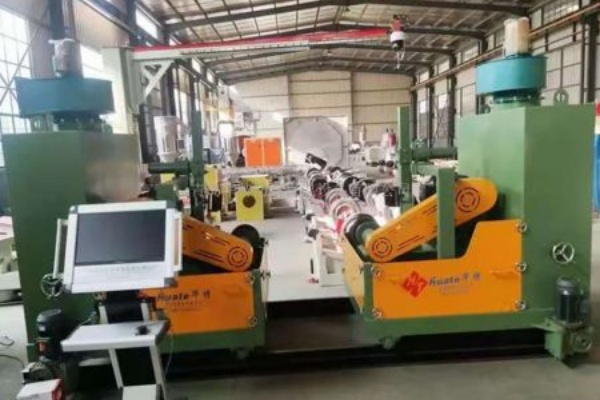
三PE缠绕设备销售,漏点检测采用高压电火花检漏仪,在涂层表面施加一定的电压(通常为5kV/mmkV/mm),当涂层存在针孔等缺陷时,会产生电火花并发出报警,确保涂层的完整性;附着力检测则按一定比例(通常为每批次抽检根)采用拉开法进行,检测3PE防腐层与钢管表面的剥离强度(要求≥N/cm)。经过检测合格的钢管由下料辊道输送至成品堆放区,通过吊装设备按规格有序堆放,等待出厂。水冷段采用喷淋或浸浴方式,通过向钢管表面喷洒冷却水(水温通常为20℃℃)实现快速降温,为避免冷却过快导致涂层内部产生应力,水冷段通常分为初冷、中冷和终冷三个阶段,水温逐渐降低,冷却强度逐步增加。风冷段则采用高压风机向钢管表面吹送常温空气,将表面残留的水分吹干,并进一步降低钢管温度,确保钢管在进入后续工序时表面干燥、温度适宜(通常≤60℃)。
3PE生产线是专为钢质管道外表面涂敷三层聚乙烯(3PE)防腐层而设计的自动化成套设备,是保障长输管道、市政埋地管道等基础设施长期稳定运行的核心装备。其通过整合机械传动、材料熔融、静电喷涂、感应加热等多项技术,在钢管表面依次形成环氧粉末(FBE)底层、胶粘剂中层和聚乙烯(PE)外层,三层结构紧密结合,形成兼具强附着力、耐腐蚀性、抗冲击性的复合防腐体系,广泛应用于石油、天然气、供水、化工等领域。3PE生产线的生产过程是一个连续、协同的系统工程,其典型工艺流程如下上料将钢管由存放架输送至生产线,定心定位;预处理钢管进入抛丸除锈机,去除表面铁锈和杂质,经粉尘回收和表面清理后,获得符合要求的清洁度和粗糙度;加热预处理后的钢管进入中频感应加热炉,加热至环氧粉末涂敷所需温度(℃℃);环氧粉末涂敷加热后的钢管通过静电喷涂设备,表面均匀涂敷环氧粉末,在余热作用下熔融固化形成环氧底层;胶粘剂涂敷在环氧底层表面通过挤出机涂敷一层熔融的胶粘剂,形成中间层;聚乙烯涂敷在胶粘剂层表面通过挤出包覆或缠绕工艺形成聚乙烯外层;