重庆钢管外壁除锈设备生产
2026-09-02 来自: 青岛华特防腐保温设备有限公司 浏览次数:90
青岛华特防腐保温设备有限公司带您一起了解重庆钢管外壁除锈设备生产的信息,分别适用于不同场景履带式处理小批量工件,通过式用于钢结构连续预处理,专用机型满足特殊工件需求。在应用领域,抛丸除锈设备发挥着关键作用机械制造中清理铸件、锻件的氧化皮和型砂,为机加工和涂装做准备;汽车行业处理车架、车桥,消除焊接应力;船舶行业对船体钢板预处理,确保涂装防腐效果;钢结构行业对H型钢、角钢等进行批量处理,达到Sa5级(近白级)除锈标准;航空航天领域强化飞机部件,提高可靠性;石油化工中处理管道、储罐内外表面,增强防腐涂层附着力。
抛丸除锈设备的核心原理看似简单,却蕴含着精妙的设计智慧。它利用高速旋转的抛丸器,将弹丸以极高的速度喷射到金属表面。这些弹丸如同无数微小而锐利的“战士”,以强大的冲击力撞击金属表面的锈层、氧化皮和污垢。在无数次猛烈的撞击下,锈层和杂质被迅速剥离,金属表面逐渐露出原本光洁、平整的质地。这种物理除锈的方式,不仅效率高,而且不会像化学除锈那样产生有害废液,对环境更加友好,符合现代工业绿色发展的理念。抛丸除锈设备的发展历程也是一部不断创新和进步的历史。早期的抛丸除锈设备结构相对简单,功能也比较单一。随着科技的不断进步,现代抛丸除锈设备融入了的自动化控制技术、智能监测系统和节能环保设计。自动化控制系统可以实现设备的自动运行和参数调整,大大提高了生产效率和操作的便捷性。智能监测系统能够实时监测设备的运行状态和除锈效果,及时发现并解决题,确保设备始终处于工作状态。节能环保设计则通过优化设备结构和工艺参数,降低了能耗和粉尘排放,实现了经济效益和环境效益的双赢。
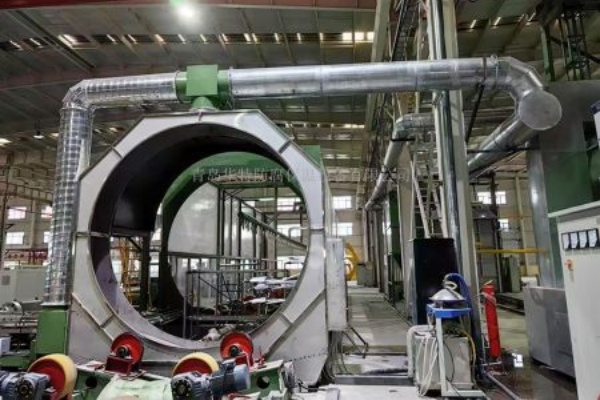
重庆钢管外壁除锈设备生产,根据工件材质和除锈要求选择,例如处理高强度钢件时选用硬度较高的弹丸,处理铝合金等软质材料时选用不锈钢丸或玻璃珠);表面粗糙度(处理后工件表面的粗糙度Ra值,通常在μm之间,可通过调整弹丸规格和抛射参数控制,满足后续涂装的附着力要求);除尘效率(≥5%)等。按用途和结构形式,抛丸除锈设备可分为多种类型,每种类型有其特定的适用场景。通用型抛丸机如履带式抛丸机,适用于批量处理小型工件,结构紧凑,操作简便,广泛应用于汽车零部件、五金工具行业;吊钩式抛丸机适用于大型、重型工件的单件或小批量处理,如机床铸件、工程机械部件;通过式抛丸机。
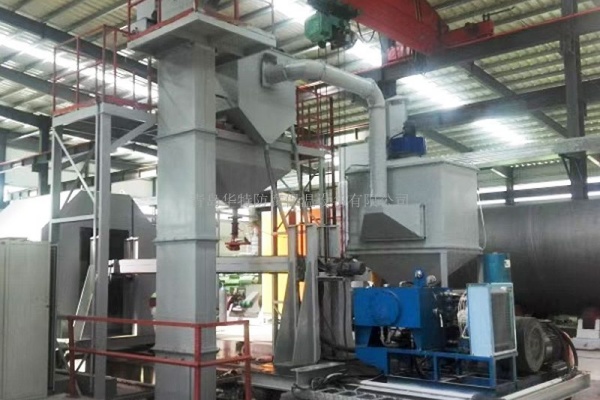
钢管外壁抛丸除锈设备报价,这样可以在一台设备上完成多个工序的处理,减少工件的转运和装夹次数,提高生产效率和产品质量。同时,多功能一体化设备还可以根据不同的生产需求进行灵活调整,满足多样化的市场抛丸除锈设备作为工业领域中重要的金属表面处理设备,凭借其、优质、环保、适用范围广等优点,在钢结构、汽车制造、船舶制造、机械制造、航空航天等多个行业得到了广泛的应用。抛丸除锈设备的应用领域极为广泛,在机械制造行业,用于铸件、锻件的表面清理,去除氧化皮、型砂,为后续的机加工和涂装做准备,如汽车发动机缸体、变速箱壳体的预处理;在汽车制造行业,车架、车桥、底盘等钢结构件通过抛丸除锈不仅清除锈蚀,还能消除焊接应力,提高疲劳强度;在船舶行业,船体钢板、舱室结构在焊接前需经抛丸处理,去除氧化皮和锈蚀,确保涂装后的防腐效果,延长船舶使用寿命;在钢结构行业,厂房、桥梁、铁塔等的H型钢、角钢、槽钢等构件通过通过式抛丸机进行批量处理,是钢结构防腐涂装前的关键工序,如大型桥梁的钢箱梁表面处理要求达到Sa5级(近白级),抛丸。
小型钢管内壁除锈设备供应商,履带由耐磨钢板铰接,带动工件翻转,速度m/min;吊钩式适用于大型重型工件(如机床床身),吊钩可旋转°,承载t;辊道式用于板材、型材,主动辊带动工件匀速通过,速度m/min;转台式处理圆盘类工件(如法兰),台面可旋转(r/min)和升降;通过式则与生产线衔接,实现连续处理(如汽车车架、钢结构件)。3节能化为了提高生产效率和降低生产成本,抛丸除锈设备将不断向节能方向发展。通过优化设备的结构和设计,提高抛丸器的抛射效率和弹丸的利用率,减少能源消耗。同时,采用新型的传动系统和电机,提高设备的运行效率和稳定性,降低设备的故障率和维修成本。4多功能一体化未来的抛丸除锈设备将朝着多功能一体化方向发展,集成多种表面处理功能于一体,如抛丸、喷砂、喷涂等。
弹丸循环系统实现弹丸的回收、筛选和供给,包括螺旋输送机(无轴或有轴结构,输送散落弹丸至提升机)、斗式提升机(链条带动料斗将弹丸提升至分离器)、分离器(风力+筛分组合,分离粉尘、碎丸和合格弹丸,风速控制在m/s)及储丸箱(储存合格弹丸,通过闸门供丸)。工件输送系统根据工件类型设计履带式适用于小型散件(如螺栓、小铸件),启动设备时,按顺序先启动除尘系统,确保风量达标后启动弹丸循环系统(提升机、螺旋输送机),再启动输送系统,最后启动抛丸器,避免弹丸在清理室内堆积;设备运行过程中,操作人员需通过观察窗监控处理情况,如发现异常(如异响、粉尘外溢)应立即按下急停按钮,停机检查。处理完成后,按相反顺序停机,先关闭抛丸器,待弹丸循环系统将剩余弹丸回收后关闭输送系统和循环系统,最后关闭除尘系统;卸载工件后,检查表面质量是否达到要求(如锈蚀是否清除干净、粗糙度是否合适),不合格的需重新处理。