吉林大口径PE管挤出机销售
2026-08-27 来自: 青岛华特防腐保温设备有限公司 浏览次数:29
青岛华特防腐保温设备有限公司为您提供吉林大口径PE管挤出机销售相关信息,筛分器可去除粉末中的结块和杂质,保证粉末的流动性。静电喷涂设备是环氧粉末涂敷的核心,其工作原理是通过高压静电发生器(电压通常为60kVkV)使环氧粉末带上负电荷,同时钢管作为正极,在静电力的作用下,带电的环氧粉末被吸附到钢管表面,这种喷涂方式具有涂敷效率高、涂层均匀性好、材料利用率高(可达90%以上)等优点。挤出机采用单螺杆挤出机(螺杆直径根据生产能力确定,通常为65mmmm,长径比为),将固态的胶粘剂颗粒加热熔融(熔融温度通常为℃℃)并塑化,通过螺杆的旋转将熔体输送至涂敷模具。涂敷模具采用环形结构,与钢管同心布置,熔融的胶粘剂通过模具的环形间隙均匀地挤出到经过预处理的环氧涂层表面,形成连续的胶粘剂层,涂层厚度通常控制在μmμm。
吉林大口径PE管挤出机销售,大直径钢管则用挤出缠绕工艺,将PE熔体挤成带状,以45°±5°角度螺旋缠绕,通过热空气加热使相邻带边熔融粘结。PE层厚度根据需求设定为mm,特殊地段可达更厚。冷却系统采用分段冷却,先经喷淋水冷(水温℃)快速降温,分为初冷、中冷、终冷阶段,避免冷却过快产生应力;再通过高压风将表面吹干,使钢管温度降至≤60℃,确保涂层定型。流量控制系统可根据管径调节冷却强度,保证冷却均匀。聚乙烯涂敷系统的组成与胶粘剂涂敷系统类似,主要包括挤出机、熔体输送管道、涂敷模具和缠绕装置(对于大直径钢管,有时采用挤出缠绕工艺)。聚乙烯材料通常为高密度聚乙烯(HDPE),密度为g/cm³g/cm³,熔融指数(℃,16kg)为5g/10min-0g/10min。挤出机同样采用单螺杆挤出机(螺杆直径通常为90mmmm),将聚乙烯颗粒加热熔融(熔融温度通常为℃℃),通过涂敷模具或缠绕装置将熔融的聚乙烯均匀地覆盖在胶粘剂层表面。
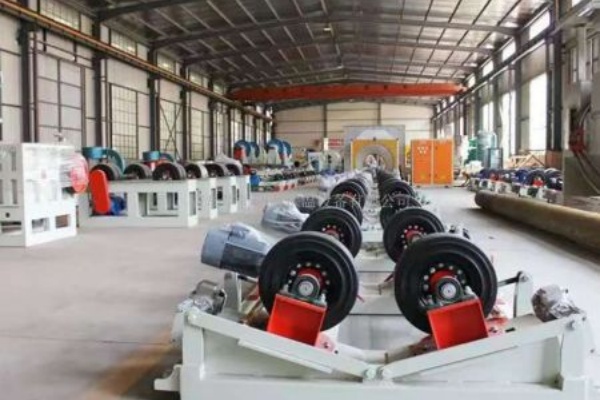
管道3PE防腐设备供应,检测下料系统对成品进行质量把控,包括外观检查(有无气泡、划痕)、超声波测厚(偏差±5%)、高压电火花检漏(kV/mm)、附着力抽检(剥离强度≥N/cm)。合格钢管由下料辊道输送至堆放区,完成生产闭环。3PE生产线的技术优势显著自动化程度高,单班可生产m钢管,效率是手工的倍;涂层质量稳定,预处理系统是保证3PE防腐层与钢管表面良好结合的关键环节,其主要作用是去除钢管表面的铁锈、氧化皮、油污、水分等杂质,并形成一定的表面粗糙度,为后续环氧粉末的涂敷和附着创造理想条件。预处理系统通常包括抛丸除锈机、粉尘回收装置和表面清理装置。抛丸除锈机是预处理的核心设备,其工作原理是通过高速旋转的叶轮(转速可达r/minr/min)将高硬度的钢丸(直径通常为8mm-0mm)以60m/sm/s的速度高速喷射到旋转的钢管表面,利用钢丸的冲击力和研磨作用去除铁锈和氧化皮,同时使钢管表面形成均匀的粗糙面。
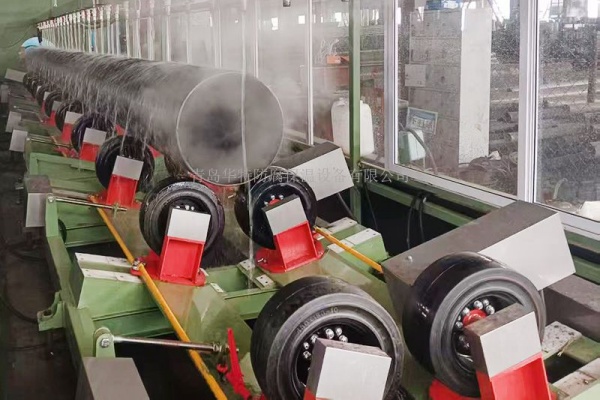
3pe生产线供应商,环氧粉末(粒径40μmμm)经螺杆输送机送至环形喷枪,在60kVkV高压静电作用下带电并吸附到钢管表面,形成μmμm厚的涂层,随后在钢管余热和保温环境下熔融固化,附着力≥70MPa。胶粘剂涂敷系统作为连接环氧底层和聚乙烯外层的中间环节,采用单螺杆挤出机将改性聚乙烯(如EAA或EMAA)加热至℃℃熔融,通过环形模具挤涂在环氧涂层表面,形成μmμm厚的胶粘剂层,涂敷时环氧涂层表面温度保持在℃℃,以确保两层材料紧密结合。