江苏150真空定径生产线怎么样,真空定径自动化生产线厂家
2026-09-25 来自: 青岛华特防腐保温设备有限公司 浏览次数:9
青岛华特防腐保温设备有限公司带您一起了解江苏150真空定径生产线怎么样的信息,通过激光测径仪实时监测管材外径,自动调节牵引速度,确保生产过程的稳定性控制系统是真空定径设备的“神经”,负责协调各系统的运行参数,实现自动化生产。传统控制系统采用继电器逻辑控制,参数调节需手动操作,精度较低;现代设备则普遍采用PLC(可编程逻辑控制器)结合触摸屏的控制方案,操作人员可通过触摸屏设置真空度、冷却水温、牵引速度等参数,并实时监控各系统的运行状态,如真空压力、水温、电机电流等,生产效率的提高是真空定径设备为企业创造经济效益的直接体现。传统定径方式因冷却速度慢、定型不稳定,挤出速度通常限制在m/min,而真空定径设备通过的热交换设计,使冷却效率提升50%以上,支持挤出速度提高至m/min。以φmmHDPE双壁波纹管为例,传统定径生产线日产量约米,采用真空定径技术后可提升至米,且废品率从5%降至1%以下。
效率提升的核心在于一是真空吸附减少了管材与定径套的摩擦阻力,使牵引能耗降低20%%,同时避免了因摩擦产生的表面损伤导致的停机清理;二是定径套的模块化设计允许快速更换(更换时间从传统的小时缩短至30分钟以内),适应多规格管材的柔性生产;三是自动化控制系统实现了真空度、冷却水温、牵引速度的联动调节,当挤出机转速波动时,系统可在5秒内完成参数补偿,保证生产连续性。某管材企业引入真空定径设备后,单线年产能从吨提升至吨,单位产品的人工成本降低40%,设备利用率从60%提高至85%。材料适应性广泛是真空定径设备应对市场多样化需求的关键优势。不同塑料材质(如PVC、PE、PP、ABS、PB等)的熔融特性、结晶速率差异显著,传统定径设备往往只能适应单一或少数几种材料。
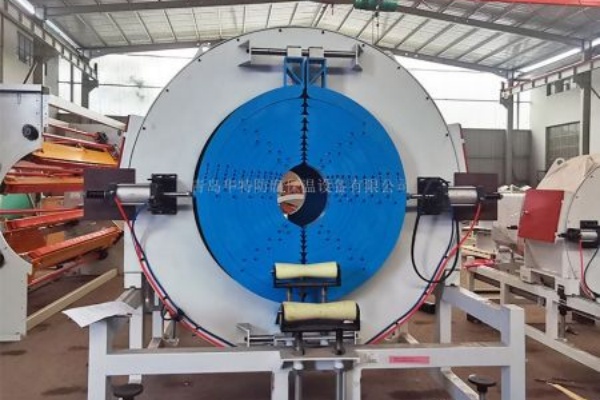
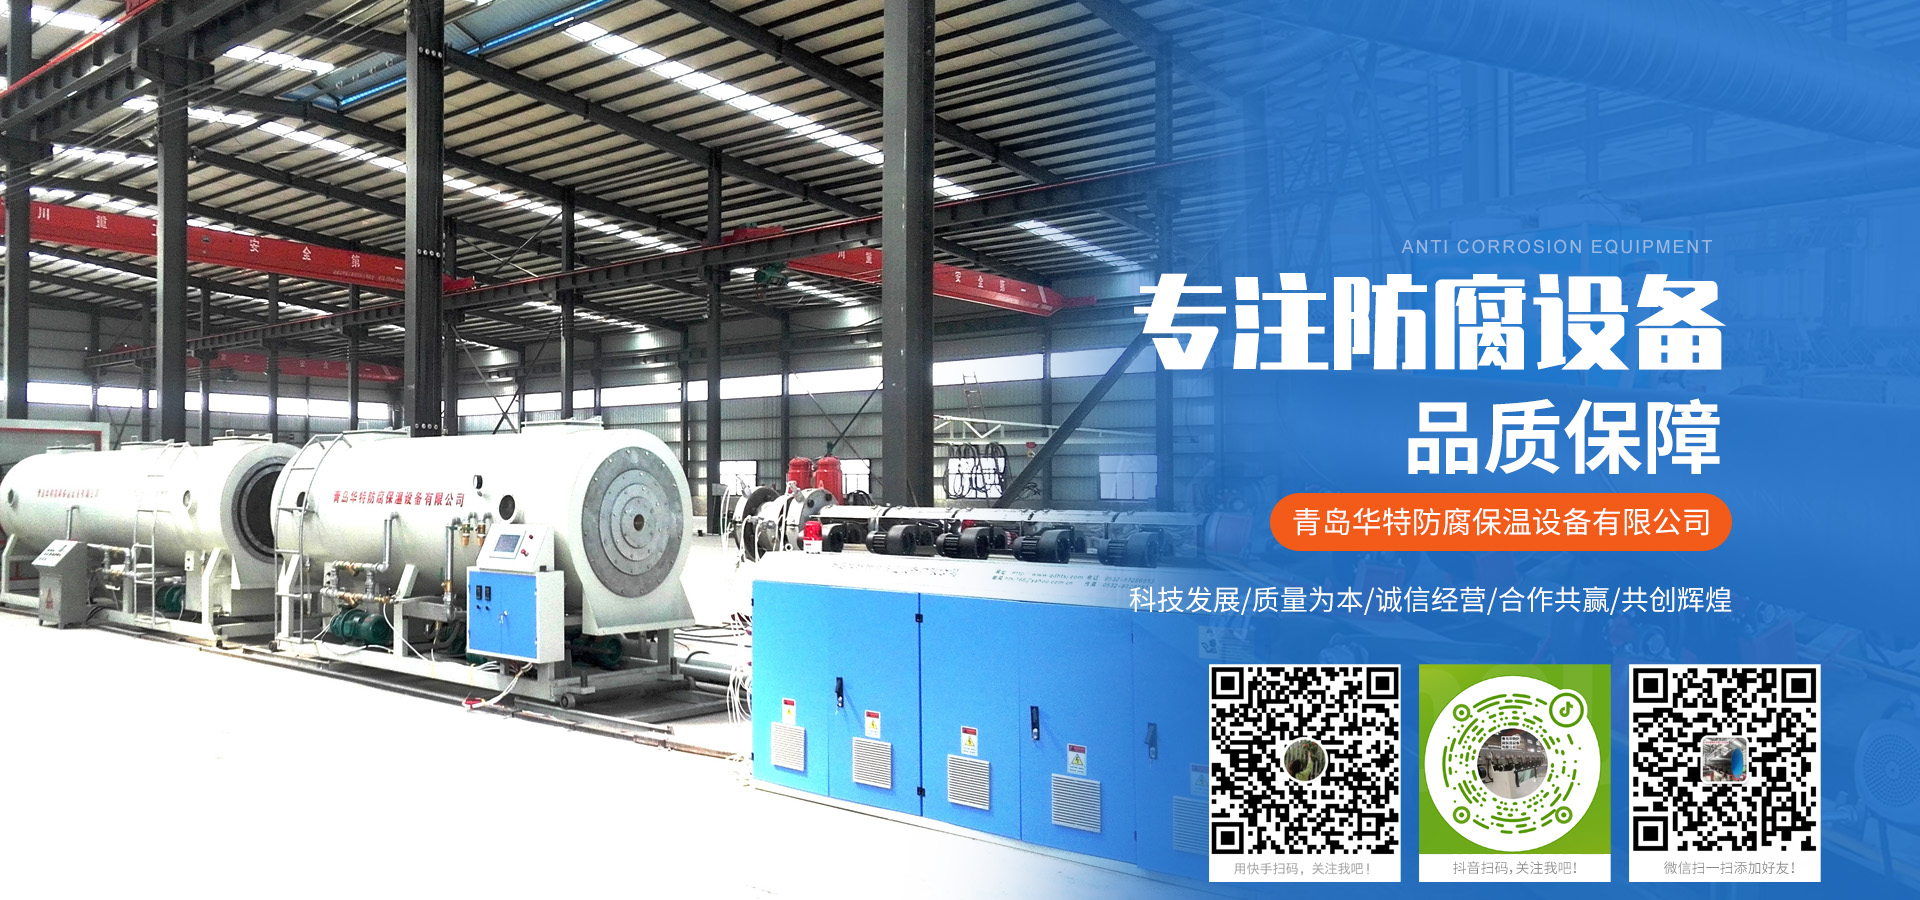
江苏150真空定径生产线怎么样,定径套内壁按照目标管材的外径尺寸精密加工,当坯料进入定径套后,真空泵通过真空管路在定径套与坯料外表面之间形成负压区域,这一负压将坯料外表面紧紧吸附在定径套内壁上,使其强制贴合预设的尺寸轮廓,从而初步确定管材的外径精度。与此同时,定径套内部设计的冷却水路持续通入低温冷却水,通过热传导将坯料的热量迅速带走,使塑料分子从无序的熔融状态快速转变为有序的结晶或半结晶状态,分子间作用力增强,坯料的刚性提升,从而将吸附定型后的尺寸与形状固定下来,避免后续加工过程中出现回弹或变形。这种“吸附约束+快速冷却”的双重作用机制,是真空定径技术能够实现高精度定型的关键所在。
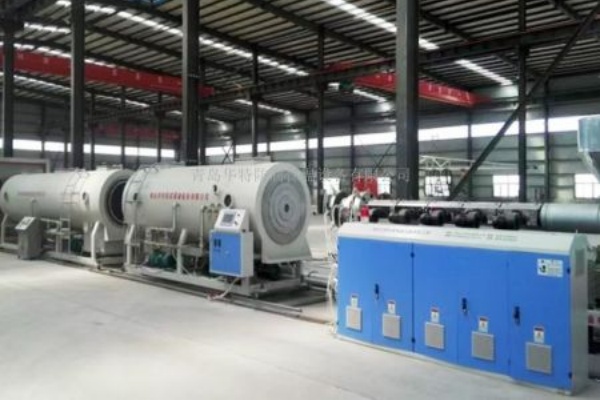
真空定径自动化生产线厂家,真空系统由真空泵、真空罐、真空管路和真空阀门等组成,其功能是为真空定径套提供稳定的真空度。根据管材的材质和规格不同,所需的真空度也有所差异,一般在04MPa至08MPa之间。真空度过低,无法将管材坯料紧密吸附在定径套内壁上,会导致管材外径尺寸偏大或表面出现波纹;真空度过高,则可能使管材坯料过度拉伸,导致壁厚不均或出现开裂等缺陷。因此,真空系统需要能够调节和稳定控制真空度,以适应不同的生产条件。
总之,真空定径设备作为塑料管材生产中的关键设备,其技术水平和性能质量对管材产品的质量和生产效率具有决定性的影响。随着塑料工业的持续发展和市场需求的不断升级,真空定径设备将朝着更加智能化、化、节能化和多功能化的方向发展,为塑料管材行业的进步提供有力的技术支持。同时,对于生产企业来说,合理选用和正确操作真空定径设备,加强设备的维护和管理,是提高产品质量、降低生产成本、增强市场竞争力的重要措施。在实际生产过程中,真空定径设备的调试和操作对管材质量至关重要。首先,需要根据管材的材质和规格,合理设置真空度、冷却水温、牵引速度等工艺参数。例如,对于PVC(聚氯乙烯)管材,由于其结晶速度较快,需要较高的真空度和较低的水温,以确保快速定型;而对于PE(聚乙烯)管材,结晶速度较慢,可适当降低真空度,提高水温,避免管材表面产生应力。其次,要确保定径套的内壁清洁光滑,若有杂质或划痕,会导致管材表面出现缺陷。此外,还需要定期检查真空系统和冷却系统的运行状态,确保真空度稳定、冷却水路畅通,避免因设备故障影响生产。
真空定径箱供应,总之,真空定径设备作为塑料管材生产的关键装备,其技术水平的提升推动了塑料加工工业的进步。从早期的简单定型装置到现代智能化的定径系统,真空定径设备在精度、效率、适应性等方面取得了显著突破,为高品质塑料管材的大规模生产提供了有力保障。随着市场对管材质量要求的不断提高和新材料、新工艺的不断涌现,真空定径设备将继续朝着更智能、更、更节能、更环保的方向发展,在推动塑料工业绿色化、化发展中发挥更加重要的作用。对于生产企业而言,合理选用真空定径设备、优化工艺参数、加强设备维护,是提高产品竞争力、实现可持续发展的关键环节。