江西小型喷涂缠绕设备厂家,小型喷涂缠绕设备生产
2026-09-22 来自: 青岛华特防腐保温设备有限公司 浏览次数:5
青岛华特防腐保温设备有限公司为您介绍江西小型喷涂缠绕设备厂家相关信息,粉尘回收系统采用脉冲布袋除尘器,对除锈产生的金属碎屑和粉尘进行收集,过滤效率达9%,既保护作业环境,又防止粉尘污染后续工序。预热机构通过天然气燃烧器或电加热管对除锈后的工件表面加热至℃,一方面去除残留水分(使含水率≤3%),另一方面提高工件与PE材料的界面温度,促进熔融PE的浸润与粘结。冷却装置采用环形喷淋结构,对缠绕后的工件进行分段冷却段采用℃热水喷淋(缓冷),第二段用℃冷水快速降温,使PE涂层从熔融态(℃)迅速冷却至60℃以下固化定型,冷却时间根据管径控制在分钟,避免涂层因内应力产生开裂控制系统是设备的“神经”,以PLC为核心,集成触摸屏、传感器和执行器形成自动化控制网络。
江西小型喷涂缠绕设备厂家,当出现喷头堵塞、张力异常等故障时,立即声光报警并显示故障位置及处理建议,停机响应时间≤2秒。部分设备还支持工业以太网通讯,可与MES系统对接,实现远程监控和生产数据追溯。在工艺流程上,PE喷涂缠绕设备的作业过程可分为六个阶段上料定位通过行车将管道吊装至输送辊道,定心机构对中定位;预处理进入抛丸室除锈,粉尘回收,随后预热;喷涂底层工件旋转进给,喷涂系统将PE熔体均匀覆盖表面,形成mm底层;缠绕增强同步进行PE带材缠绕,
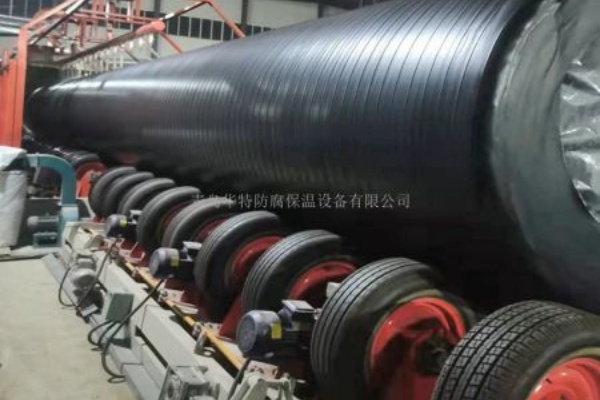
小型喷涂缠绕设备生产,PE喷涂缠绕设备作为现代管道防腐与防护处理的关键装备,在市政工程、石油化工、水利水电等领域发挥着不可替代的作用。其核心功能是通过自动化流程将聚乙烯(PE)材料以喷涂和缠绕的方式复合到管道或其他工件表面,形成兼具防腐、耐磨、绝缘等特性的保护层,从而显著延长工件的使用寿命,降低维护成本。缠绕与喷涂可同步进行,在底层喷涂后立即进行缠绕,利用PE熔体余热实现层间热熔粘结,提高整体结构完整性。温控与冷却系统保障涂层质量稳定,包括挤出温控、工件预热温控和冷却装置。挤出温控采用PID闭环控制,通过红外测温仪实时监测熔体温度,控制精度±2℃,避免PE降解(HDPE分解温度≥℃)。工件预热温控通过热电偶采集表面温度,自动调节加热功率,确保温度均匀性(温差≤5℃)。
雾化喷头采用高压空气辅助设计,将熔融PE以扇形雾状(雾化角°)喷射至旋转的工件表面,喷头与工件表面距离保持在mm,确保涂层厚度均匀(误差≤1mm)。为适应不同管径,喷头沿径向和轴向可电动调节,配合工件旋转速度(r/min)与进给速度(m/min)的匹配,实现连续无间断喷涂。部分设备采用静电喷涂技术,通过在喷头与工件间施加kV高压电场,使PE微粒带电后定向吸附于工件表面,材料利用率提升至95%以上,同时减少涂层气泡。
喷涂缠绕设备生产,挤出系统负责将PE原料转化为可加工的熔体,由料斗、螺杆挤出机、加热单元和模具组成。PE颗粒(多为HDPE,密度g/cm³)从料斗进入螺杆挤出机,在螺杆的剪切、输送作用下,经料筒分段加热(进料段℃、压缩段℃、均化段℃)逐渐熔融塑化。螺杆采用渐变型结构,长径比1,确保原料充分塑化且熔体压力稳定(控制在MPa)。提高了PE材料的挤出速度和工件的输送速度,同时优化了各系统之间的协同工作流程,缩短了生产周期;快速换型技术的应用使得设备在更换不同规格工件时的调整时间大大缩短,提高了设备的利用率。环保化方面,设备采用了节能型加热装置(如电磁加热,热效率比传统电阻加热提高30%以上),降低了能耗;同时,对生产过程中产生的废气、废水和废渣进行有效的收集和处理,减少了对环境的污染,符合现代工业绿色发展的要求。
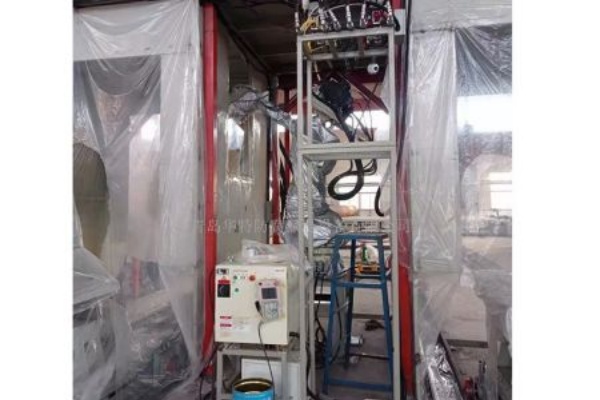
从设备的整体结构来看,PE喷涂缠绕设备通常由多个核心系统协同工作,每个系统都承担着特定的功能,共同确保整个防腐处理过程的、和稳定。首先是工件输送系统,该系统主要负责将待处理的工件(如钢管)平稳、连续地送入设备的各个处理工位,并在处理完成后将其输送出去。工件输送系统通常由辊道、支架、驱动装置等组成,其中驱动装置多采用伺服电机,配合精密的传动机构(如减速器、链条或齿轮传动),能够实现工件的匀速旋转和轴向移动,其运行精度直接影响后续喷涂和缠绕的均匀性。为了适应不同规格的工件,输送系统的辊道间距、高度等参数通常可以进行调节,以确保工件在输送过程中保持中心稳定,避免因晃动而影响涂层质量。