山西大型真空定径生产线生产
2026-09-19 来自: 青岛华特防腐保温设备有限公司 浏览次数:10
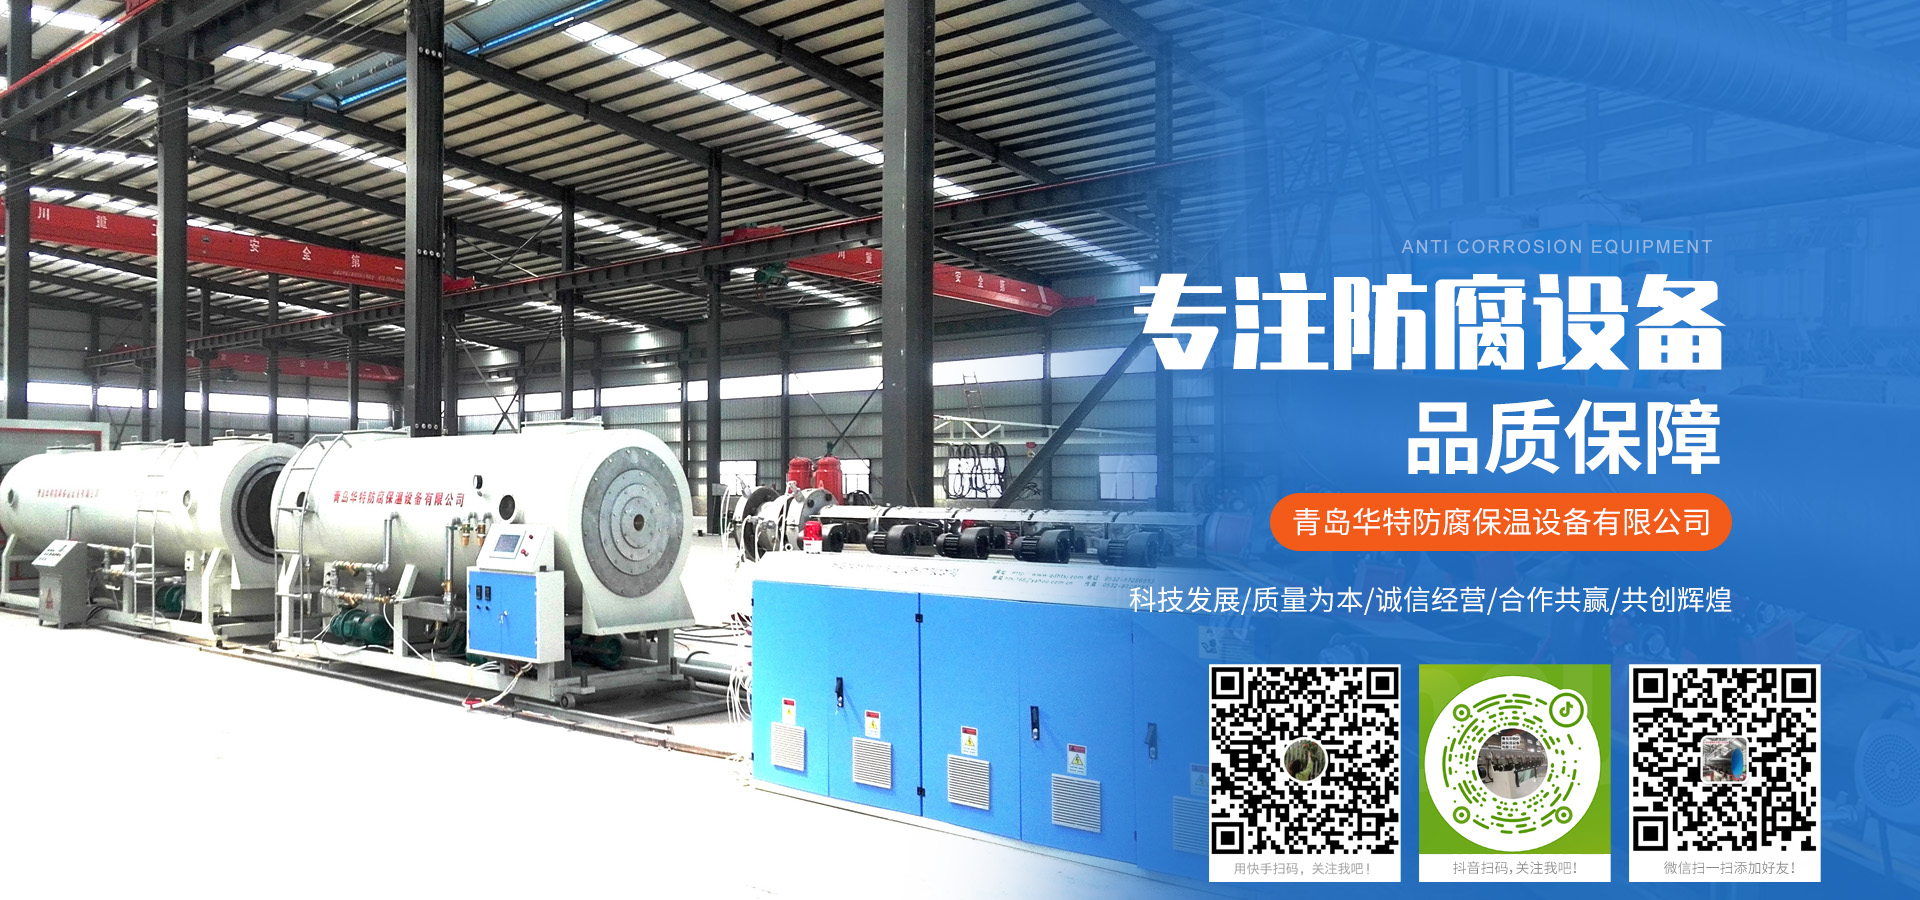
青岛华特防腐保温设备有限公司带你了解山西大型真空定径生产线生产相关信息,大口径HDPE管材的生产速度可达m/min;适应性方面,设备需能够满足不同规格、不同材质管材的生产需求,通过更换定径套、调整真空度和冷却参数,可生产外径从16mm到mm的管材,涵盖PVC、PE、PP、ABS、PB等多种塑料材质,部分特殊设计的设备还可生产方形、异形等非圆形管材,通过定制化的定径套内壁形状实现复杂截面的定型。真空定径设备作为塑料管材制造领域的核心装备,在现代工业生产中扮演着不可或缺的角色。它通过的真空吸附与的冷却定型机制,将挤出机熔融塑化后的塑料坯料转化为尺寸、性能稳定的管材产品,其技术水平直接决定了管材的质量等级与生产效率。深入探究真空定径设备的工作原理、结构组成、技术特性及应用场景,对于理解塑料加工工业的发展脉络与技术前沿具有重要意义。
山西大型真空定径生产线生产,例如,在PVC-U给水管生产中,采用真空定径技术可确保管材与管件的承插配合间隙控制在mm,避免了传统定径因尺寸偏差导致的漏水风险;对于HDPE燃气管,的外径和圆度能保证热熔对接时的加热均匀性,提升接口强度达管材本体强度的90%以上。此外,定径套内壁的表面粗糙度可控制在Ra≤8μm,通过真空吸附的紧密贴合,能直接复刻定径套的表面精度,使管材外表面光洁度达到Ra≤6μm,无需后续打磨处理,既降低了生产成本,又减少了流体输送时的阻力。
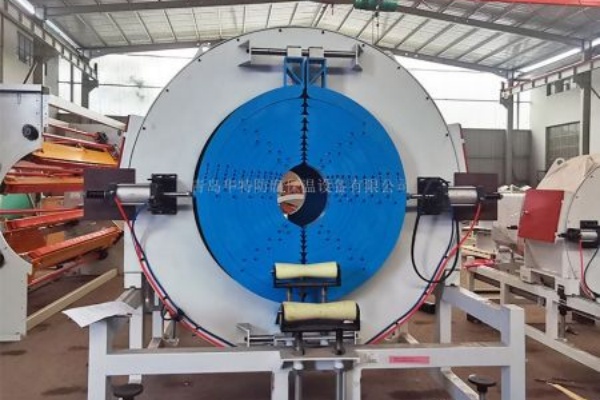
真空定径设备报价,传统定径方式依赖自然冷却或简单机械约束,难以应对塑料熔融态的高流动性和易变形特性,常导致管材外径偏差大、圆度不足等题。而真空定径设备通过真空负压将熔融管材坯料紧密吸附在高精度加工的定径套内壁,利用定径套的刚性轮廓强制约束管材外形,同时配合快速冷却实现尺寸固化。这种“主动吸附+刚性定型”的机制,能将管材外径公差控制在±1mm以内,圆度误差≤2mm/m,远优于标准要求。牵引装置与真空定径设备配合使用,其作用是将冷却定型后的管材以稳定的速度从定径套中拉出,并送入后续的切割、堆放等工序。牵引速度需要与挤出机的挤出速度相匹配,若牵引速度过快,会导致管材被拉伸,出现外径偏小、壁厚变薄等题;若牵引速度过慢,则会使管材在定径套内堆积,影响定型效果和生产效率。因此,牵引装置通常采用变频调速电机驱动,能够实现的速度调节和稳定运行。
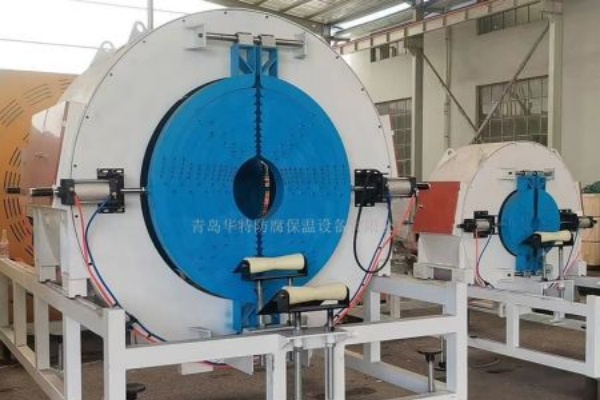
真空定径设备通过以下方式实现多材料兼容一是真空度可在MPa范围内无级调节,满足PVC(高真空需求)、PE(中低真空需求)等不同材质的吸附力要求;二是冷却水温可通过智能温控系统在℃调控,适应PP(较高冷却温度,避免脆化)、ABS(较低冷却温度,加速定型)等材料的冷却需求;三是定径套材质可根据材料特性选择(黄铜适用于高导热需求的PVC,不锈钢适用于耐磨性要求高的填充改性塑料)。
同时,定径套内的冷却水路会通入冷却水,通过热交换将管材坯料的热量迅速带走,使塑料分子从熔融状态快速冷却结晶,固定管材的形状和尺寸,防止其在后续的输送和加工过程中发生变形。真空定径设备的结构通常包括真空定径套、真空系统、冷却系统、牵引装置和控制系统等部分。牵引速度与挤出机的挤出速度严格匹配,若牵引速度过快,管材会被过度拉伸,导致外径偏小、壁厚变薄,甚至出现轴向裂纹;若速度过慢,管材在定径套内会产生堆积,导致外径偏大、表面出现波纹。现代牵引装置多采用变频调速电机驱动,配合精密的减速器和牵引轮,可实现m/min的无级调速,部分设备还配备了自动速度闭环控制系统,通过激光测径仪实时监测管材外径,自动调节牵引速度,确保生产过程的稳定性。