河北二PE包覆设备供应商
2026-09-16 来自: 青岛华特防腐保温设备有限公司 浏览次数:7
青岛华特防腐保温设备有限公司带您一起了解河北二PE包覆设备供应商的信息,胶粘剂涂敷系统用于在环氧涂层表面涂敷一层胶粘剂,作为连接环氧底层和聚乙烯外层的中间层,其作用是通过化学键合和物理吸附使两层材料紧密结合,提高防腐层的整体剥离强度。胶粘剂通常为改性聚乙烯(如乙烯-丙烯酸共聚物EAA或乙烯-甲基丙烯酸共聚物EMAA),具有良好的热熔流动性和与环氧、聚乙烯的相容性。胶粘剂涂敷系统主要由挤出机、熔体输送管道和涂敷模具组成。传感器网络包括温度传感器(监测钢管加热温度、涂层固化温度等)、速度传感器(监测钢管输送速度、旋转速度等)、厚度传感器(监测各涂层厚度)、位置传感器(监测钢管位置)等,能够实时采集生产过程中的各种关键参数,并将数据传输至PLC。PLC根据预设的工艺配方(可存储多组不同规格钢管的工艺参数)和实时采集的数据,通过控制算法对各执行器
河北二PE包覆设备供应商,工艺参数监控生产过程中需实时监控各项工艺参数,发现异常及时调整,避免因参数偏离导致批量质量题;操作人员培训操作人员需经过培训,熟悉生产线的工作原理、操作流程和质量控制要点,能够正确处理生产过程中的常见题。随着管道行业对防腐质量要求的不断提高和智能制造技术的发展,3PE生产线正朝着以下方向发展智能化升级引入机器视觉、人工智能等技术,实现涂层缺陷的自动识别和分类,通过大数据分析优化工艺参数,提高生产质量和效率;
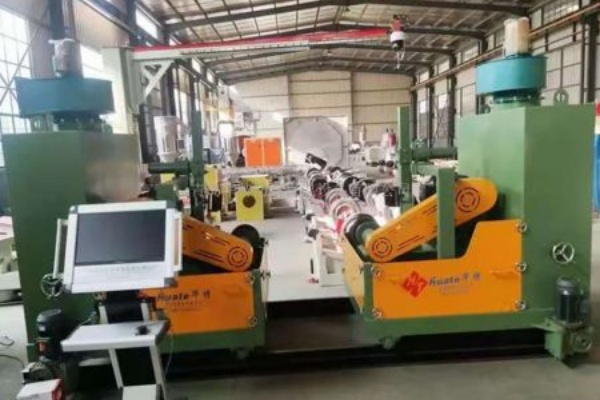
机械性能和耐环境性能的复合防腐层,从而显著延长管道的使用寿命,降低维护成本,保障管道系统的安全稳定运行。3PE防腐技术自20世纪80年代引入中国以来,经过多年的发展和完善,已成为国内埋地钢质管道外防腐的主流技术之一,而3PE生产线作为该技术的核心载体,其技术水平和运行稳定性直接决定了防腐层的质量和生产效率。水冷段采用喷淋或浸浴方式,通过向钢管表面喷洒冷却水(水温通常为20℃℃)实现快速降温,为避免冷却过快导致涂层内部产生应力,水冷段通常分为初冷、中冷和终冷三个阶段,水温逐渐降低,冷却强度逐步增加。风冷段则采用高压风机向钢管表面吹送常温空气,将表面残留的水分吹干,并进一步降低钢管温度,确保钢管在进入后续工序时表面干燥、温度适宜(通常≤60℃)。
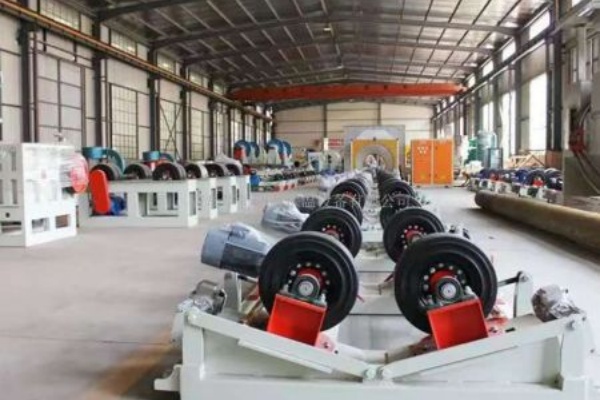
钢管3pe设备生产厂家,定心机构通过机械微调确保钢管中轴线与生产线一致,避免后续涂敷出现偏心。针对大直径钢管(如≥mm),配备液压辅助装置,降低上料难度,提升效率。预处理系统是保证防腐层附着力的关键,核心为抛丸除锈机。通过高速旋转的叶轮(转速r/min)将钢丸(直径mm)以m/s的速度喷射至旋转的钢管表面,利用冲击力去除铁锈、氧化皮,达到Sa5级除锈标准(表面无可见杂质,残留痕迹仅为点状色斑),同时形成μm的粗糙度。配套的脉冲布袋除尘器可回收95%以上的钢丸和粉尘,既环保又降低耗材成本。除锈后经毛刷辊和高压空气吹扫,清除残留碎屑,确保表面洁净。
加热温度根据环氧粉末的类型和涂敷工艺要求确定,通常控制在℃℃之间,温度过高会导致环氧粉末发生热降解,影响涂层性能,温度过低则会使环氧粉末熔融不充分,无法形成连续均匀的涂层。加热系统配备有高精度的红外测温仪和温度控制系统,能够实时监测钢管表面温度,并通过调节中频电源的输出功率实现温度的闭环控制,确保加热温度稳定在设定范围内。环氧粉末(粒径μm)经螺杆输送机送至环形喷枪,在kV高压静电作用下带电,被吸附至钢管表面。喷枪由多个圆周分布的喷嘴构成,可根据管径调节位置,保证涂层厚度μm均匀分布。粉末在钢管余热下熔融流平,固化时间s,形成附着力≥70MPa的连续涂层。胶粘剂涂敷系统衔接底层与外层,采用单螺杆挤出机(螺杆直径mm)
3PE设备批发,对于中小直径钢管,通常采用挤出包覆工艺,通过环形模具将聚乙烯熔体直接挤出包覆在钢管表面,形成连续的管状聚乙烯层;对于大直径钢管(如直径≥mm),则常采用挤出缠绕工艺,即通过挤出机将聚乙烯熔体挤成带状,然后通过缠绕装置将聚乙烯带以一定的角度(通常为45°±5°)螺旋缠绕在钢管表面,同时通过热空气或红外加热使相邻的聚乙烯带边缘熔融粘结,形成连续的聚乙烯层。3PE生产线的构成复杂且精密,主要由上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统以及下料与检测系统等多个子系统组成,各子系统既独立完成特定功能,又通过控制系统实现联动,确保整个生产过程的连续性和一致性。上料系统作为生产线的起始环节,负责将待处理的钢管平稳、地输送至预处理工位,通常由钢管存放架、上料辊道、定心机构和牵引装置组成,可适应直径50mmmm、长度6mm的不同规格钢管,对于大直径、重重量的钢管,还配备液压或气动辅助提升装置,以降低人工劳动强度,提高上料效率。